


什么是电力变压器散热片生产线验收流程?为什么重要?
电力变压器散热片生产线验收流程,是指设备在制造完成、运输到客户现场并安装调试后,由供需双方按照约定标准,对产线功能、精度、稳定性与交付完整性进行系统核验的过程。它类似一场“出厂大考”,目的是把隐患拦截在正式量产之前。
传统做法往往以“能开机、能出片”作为交付依据,容易忽视批量连续生产中的波动。一套完整的验收流程,通常围绕预验收测试、精度校验、连续72h运行、合格率核验、文档交付、人员操作考核六个环节展开,既验证设备本身,也验证客户是否具备稳定使用的条件。
[流程图:电力变压器散热片生产线验收流程]
验收流程如何运行:从工厂预验收到现场交付
电力变压器散热片产线的预验收测试与精度校验
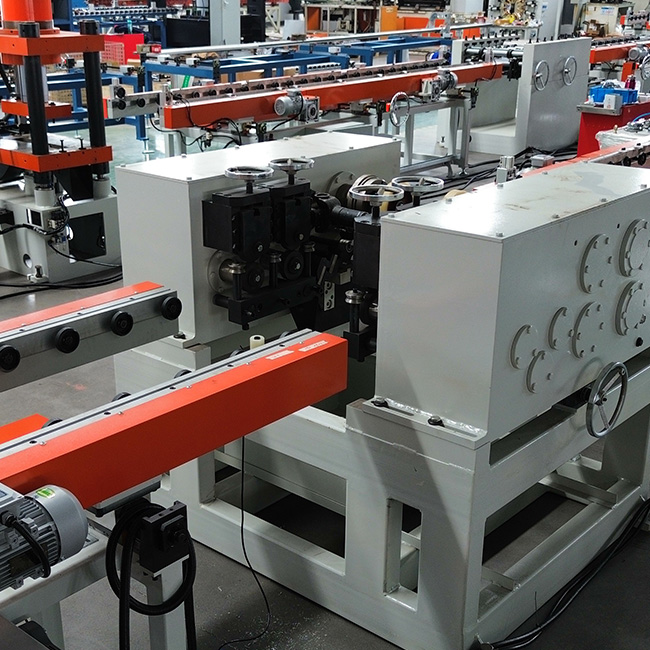
预验收测试一般先在制造厂内进行,完成空载联动、负载试运行与安全联锁检查,确认自动上料、成型、焊接、在线检测与码料等模块能够协同动作。精度校验则进一步测量成型角度、波高、波距、定位重复精度与焊缝一致性,并将数据与技术协议逐项比对,形成可追溯的基准记录。
连续72h运行与合格率核验
静态精度合格后,产线进入连续运行考验。连续72h运行要求在接近真实订单的节拍与原料条件下运行,记录停机次数、报警原因、换型时间与节拍波动。合格率核验则按班次抽取成品,对表面划痕、成型尺寸、焊缝质量与组装适配性进行统计,常用SPC方法判断过程是否稳定,而不是只看当天的单件结果。
文档交付与人员操作考核
文档交付并非附带动作,而是验收的技术依据。完整资料应包括电气图纸、操作手册、维护清单、精度校验报告、合格证与易损件清单。人员操作考核则面向操作员与维护人员,考核开机、参数切换、常见故障处理与日常点检,确认客户团队能够独立运行,而不是依赖设备厂商随时到场。
客观评估:验收流程的价值与常见挑战
与“到货即投产”的简化模式相比,分阶段验收的价值在于把问题前移:预验收测试减少现场整改,精度校验控制长期一致性,连续72h运行暴露偶发故障,合格率核验决定能否承接稳定订单。文档交付与人员操作考核,则让产线在交付后仍可被管理、被维护。
优势:验收标准清晰,责任边界明确,数据可追溯,有利于降低量产初期的质量波动。
挑战:验收需要客户提供稳定原料与配套计划;72h运行难以覆盖长期磨损,仍需定期复校。
电力变压器散热片生产线验收的关键应用场景
新建产线导入:在智能工厂项目中,验收流程成为设备进场与量产放行之间的控制关口。
老厂产能升级:通过精度校验与连续运行数据,判断新产线能否替代传统半自动设备。
高电压等级产品:对散热片缝隙、焊缝可靠性要求更高,合格率核验直接关系后续变压器漏油风险。
技术实践与展望
那么,如何将这些验收要点转化为稳定可靠的解决方案呢?作为该领域的技术探索者,上海骏腾发智能设备有限公司一直致力于把上述验收逻辑融入产线设计。其电力变压器散热片全自动生产线,通过全伺服高速成型、在线视觉检测与工业PC+PLC+云平台管理,帮助客户在验收阶段获得可量化的节拍、精度与质量数据。
在具有代表性的安徽大力电力设备有限公司实践中,该产线将成型节拍提升至约13秒/片,换型时间缩短至约4分钟,产品合格率提升至99.8%,并支持“一人看管双线”。这说明,良好的验收流程不是交付终点,而是产线长期稳定运行的起点。
未来,验收将向远程见证、数字孪生预调试与数据自动比对发展,验收数据会与MES系统长期联动,使每一片散热片的尺寸与焊接状态都可追溯,推动变压器制造向更高效、更节能、更透明的方向演进。
 18121016884

 客服1
 客服2