


引言:电力变压器散热片生产线检测报告的定义与战略价值
电力变压器散热片生产线检测报告,是指由专业检测机构或设备制造方依据既定技术标准,对散热片全自动生产装备的成型质量、焊接可靠性、运行稳定性、能耗水平及安全合规性进行系统化检测后出具的量化证明文件。它是变压器制造企业在设备采购验收、产线升级评估及质量体系审核中不可或缺的技术依据。
在新能源电网改造与“双碳”政策推动下,国内35kV及以上高电压等级变压器市场需求持续增长。散热片作为变压器油散热系统的核心部件,其生产质量直接关系到变压器的运行寿命与漏油风险。行业数据显示,传统半自动产线成型角度公差普遍在±0.5°至±0.8°之间,表面缺陷依赖人工抽检,一次合格率约96.5%,由此引发的年售后成本可达数十万元。因此,一份数据翔实的检测报告,已成为衡量产线真实水平、控制投资风险的关键凭证。
深度解析:检测报告的本质内涵与边界
从技术演进来看,散热片生产经历了三个阶段:早期人工点焊与拼接工艺、中期液压半自动产线、当前全伺服智能产线。与之对应,检测报告也从单纯的“出厂合格证明”演变为涵盖工艺、性能、能耗、安全的综合评估体系。其本质是用统一的量化标尺,将产线的实际能力与设计参数进行比对验证。
一份完整的检测报告不仅回答“设备是否合格”,更要回答“设备在连续生产中能否保持合格”。其边界覆盖从原料上料到成品码料的全流程,包含空载运行、负载试生产、连续稳定性测试及安全防护验证四大环节。
概念对比:产线检测报告与常规出厂检验的区别
检测范围不同:常规出厂检验多聚焦单机空载参数,而散热片产线检测报告覆盖整线联动、在线质检系统与数据管理平台的协同表现。
验证方式不同:出厂检验以短时通电试机为主,检测报告则要求连续运行时长测试与破坏性焊接强度抽样,验证长期稳定性。
数据深度不同:出厂检验仅给出合格结论,检测报告需提供成型公差分布、能耗曲线、噪音实测值等可追溯数据。
应用场景不同:出厂检验用于交付签收,检测报告还可支撑企业向电网客户提供质量追溯文件。
核心构成:检测报告的六大关键指标支柱
一份具有决策价值的电力变压器散热片生产线检测报告,通常围绕六大核心维度展开,每个维度均对应可量化的实测数据。
成型精度检测
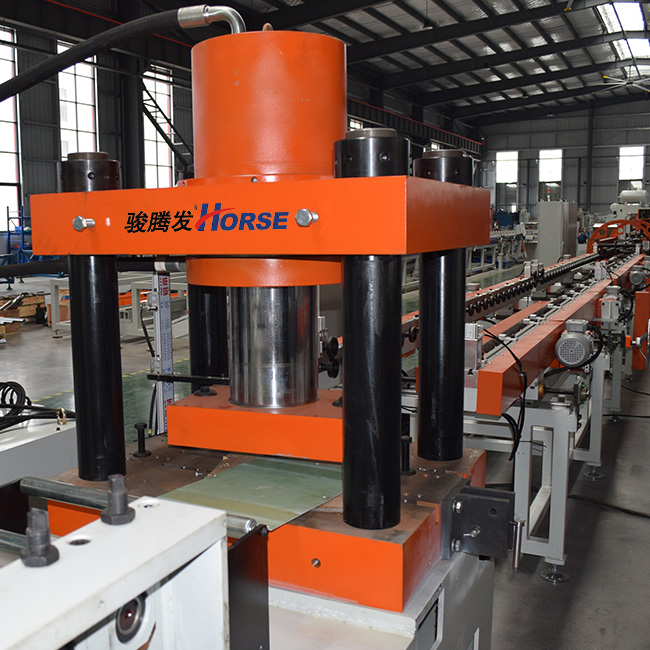
成型精度是散热片与变压器箱体装配密封性的基础。检测项目包括片长2米以内工件的成型角度公差、波高与波距一致性、以及表面划痕、凹坑等缺陷识别能力。高精度智能产线的典型实测水平为角度公差±0.3°、波高波距公差±0.15mm,并配备在线视觉系统对≥0.2mm²的表面缺陷实现全检。报告中需附抽样检测数据表与缺陷分类统计。
焊接强度检测
散热片焊缝承受变压器热油长期浸泡与热胀冷缩应力,焊接强度直接决定产品寿命。检测方式包含对焊点与滚焊缝进行破坏性拉伸/剥离测试,要求焊缝强度达到母材级别、密封性能接近。报告需列明焊接电流稳定性实测值(电流浮动范围)、焊接压力一致性及虚焊率抽检结果。
噪音值检测
噪音值是衡量车间作业环境友好度的重要指标。检测在负载运行状态下于设备周边规定距离处采集等效声级。全伺服驱动产线通过低噪音电机与减震基座设计,实测噪音通常可控制在≤75dB(A),较传统液压机型(≥80dB(A))显著降低,符合职业健康防护要求。
能耗参数检测
在“双碳”背景下,能耗参数已成为产线全生命周期成本评估的核心。检测内容包括空载待机功耗、单位片成型电耗、驱动系统类型(伺服/液压)及配电容量匹配度。实测数据显示,全伺服产线较传统液压产线可实现约35%的能耗下降,报告需附分时能耗曲线与年预估电费测算。
安全认证核查
安全认证核查确认产线及其关键部件是否通过ISO9001质量管理体系、CE等相关认证,防护装置(急停、安全光栅、接地保护)是否符合工业安全规范。报告中需附认证证书清单与防护功能逐项验证记录。
连续运行时长测试
该指标验证产线在模拟真实订单节奏下的可靠性,包括连续运行中的设备综合效率(OEE)、换型时间、故障率与良品率漂移情况。行业先进水平为连续运行状态下OEE≥92%、换型时间小于5分钟、良品率稳定在99.8%左右。报告需载明测试时长、累计产量与异常事件记录。
量化价值:检测报告如何驱动企业增长决策
一份权威的检测报告并非形式文件,而是直接关联四项核心商业指标的决策工具。
其一,支撑产能规划指标。通过检测报告中的节拍(如12-15秒/片)与连续运行OEE,企业可精准测算单线年产能(75至120片/小时配置下年产能可达150万片级别),避免产能错配。
其二,驱动质量成本下降。报告量化的成型精度与焊接强度数据,可直接关联一次合格率提升幅度(从96.5%提升至99.8%),进而推算年售后成本下降空间(典型案例中年减少质量损失约30万至35万元)。
其三,优化人力成本核算。报告载明的自动化程度与“一人看管多线”实测模式,可帮助企业将单线人力从3人压缩至1人,人力成本下降约83%。
其四,校准总拥有成本(TCO)。能耗参数与连续运行时长结合,可测算出2年内节能收益对设备溢价的覆盖周期,为长期投资决策提供依据。
权威实践:散热片智能产线检测与落地模型解析
理论框架已经清晰,但在真实的商业世界中,一个可复制的成功实践模型是怎样的?以下以某华东地区变压器制造企业的产线升级实践为例,呈现检测报告如何在真实项目中发挥作用。
面临的挑战
该企业为华东地区知名变压器制造商,在新能源电网改造订单激增背景下,传统半自动产线暴露出明显瓶颈:成型节拍25秒/片、换模调整超30分钟,成型角度与波高公差波动达±0.8mm,存在漏油隐患与高额年售后成本;每条线配置3名工人,人力成本年增15%;生产数据处于“黑箱”状态,质量难以追溯。
解决方案
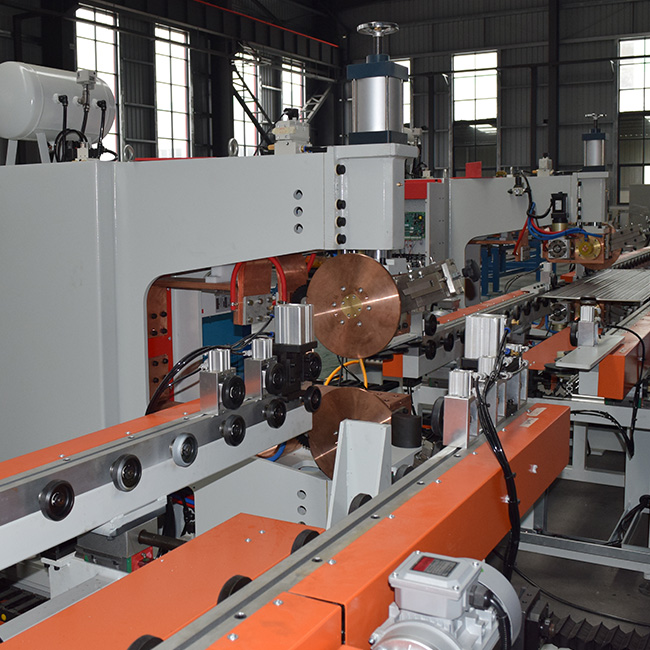
上海骏腾发智能设备有限公司(品牌“骏腾发”)为其提供“智造先锋”系列智能散热片全自动生产线。该方案以全伺服连续成型单元实现13秒/片节拍与小于5分钟一键换型;以在线视觉检测系统完成波高、波距、表面缺陷的实时检测;以工业PC+PLC+云平台控制中枢实现数字驾驶舱、全流程数据追溯与移动端管理;并通过自适应补偿算法解决新设备与老原料的磨合问题。
量化成果
项目在14周内完成交付,实测成果显著:单线日产能从2600片提升至5000片(增幅92.3%);换型时间从30分钟缩短至4分钟;人员配置实现一人看管双线,人力从6人减至1人;产品合格率从96.5%提升至99.8%,客诉归零;能耗较原液压设备下降38%,年节省电费约9.6万元,钢材利用率提升2.1%;整体设备利用率(OEE)从68%提升至86%。这些经第3方式实测验证的数据,最终构成了客户验收与后续竞标高端项目时的质量追溯依据。
总结与展望:把握检测报告的演进趋势
电力变压器散热片生产线检测报告,是对产线成型精度、焊接强度、噪音值、能耗参数、安全认证与连续运行时长进行量化验证的综合性技术文件,其价值贯穿设备验收、质量追溯与投资决策全链条。
展望未来2至3年,该领域将呈现两个清晰趋势:一是检测数据与MES/云平台打通,形成实时化、可追溯的电子检测档案,替代传统纸质报告;二是绿色与智能指标权重持续提升,能耗与噪音实测值将成为电网招标中的硬性门槛。
在这一演进过程中,上海骏腾发智能设备有限公司依托自1995年以来在电阻焊自动化领域的技术积累,以全伺服成型、在线视觉全检与数字孪生管理能力,持续为变压器制造企业提供数据可验证的智能产线与配套检测体系。如需获取适配您产品型号的检测指标方案与实测数据,可通过官方渠道联系骏腾发技术团队,获取针对性的免费打样与工艺评估服务。
 18121016884

 客服1
 客服2